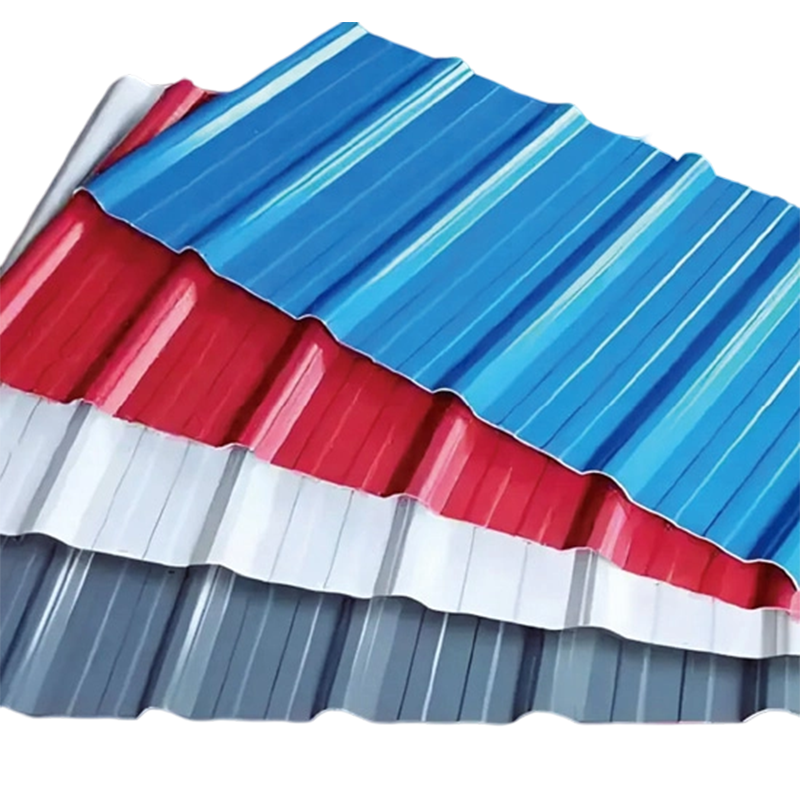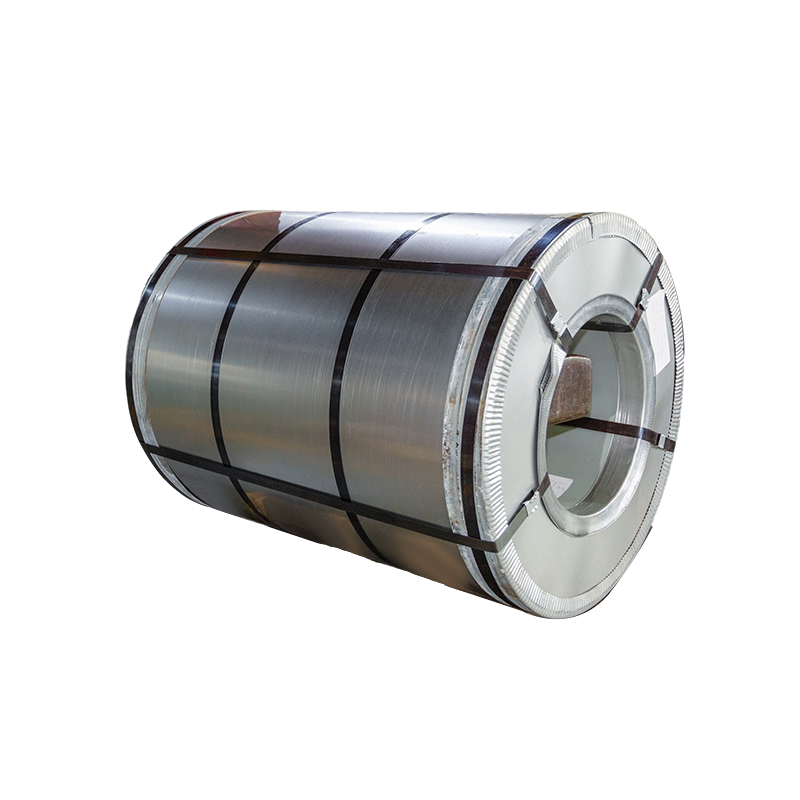


রঙ প্রলিপ্ত ইস্পাত কুণ্ডলী উত্পাদন মান নিয়ন্ত্রণ
এর গুণাগুণ a রঙ লেপা ইস্পাত কুণ্ডলী স্তর গুণমান, ধাতব আবরণ অখণ্ডতা, জৈব আবরণ প্রয়োগ, এবং পৃষ্ঠ ফিনিস একটি জটিল ইন্টারপ্লে দ্বারা নির্ধারিত হয়। নির্মাতাদের জন্য, গুণমান নিয়ন্ত্রণ ব্যবস্থাগুলিকে অবশ্যই উত্পাদনের প্রতিটি পর্যায়ে নিরীক্ষণ করতে হবে যাতে চূড়ান্ত পণ্যগুলি জারা প্রতিরোধের, গঠনযোগ্যতা এবং উপস্থিতির জন্য কার্যকারিতা বৈশিষ্ট্যগুলি পূরণ করে।
রঙিন প্রলিপ্ত ইস্পাত কয়েলের মান নিয়ন্ত্রণের মধ্যে রয়েছে কাঁচামাল পরিদর্শন, প্রক্রিয়াগত নিরীক্ষণ এবং চূড়ান্ত পণ্য পরীক্ষা। মূল পরামিতিগুলির মধ্যে আবরণের বেধ, আনুগত্য, কঠোরতা, রঙের সামঞ্জস্য এবং পৃষ্ঠের ত্রুটি সনাক্তকরণ অন্তর্ভুক্ত। চূড়ান্ত পণ্যের গুণমান প্রাথমিকভাবে উত্পাদন প্রক্রিয়ার উপর নির্ভর করে, তবে অনুপযুক্ত হ্যান্ডলিং এবং স্টোরেজও উল্লেখযোগ্য ক্ষতির কারণ হতে পারে।
মূল গুণমান পরামিতি
রঙিন প্রলিপ্ত ইস্পাত কয়েলের কার্যকারিতা বেশ কয়েকটি পরস্পর নির্ভরশীল পরামিতি দ্বারা নির্ধারিত হয় যা উত্পাদন জুড়ে নিয়ন্ত্রণ করা আবশ্যক।
আবরণ পুরুত্ব
বাহ্যিক প্রয়োগের জন্য, সামনের আবরণের বেধ কমপক্ষে 20μm হওয়া উচিত (প্রাইমার ≥5μm, টপকোট ≥15μm)। অপর্যাপ্ত বেধ ক্ষয় সুরক্ষায় আপস করে, যখন অত্যধিক পুরুত্ব ক্র্যাকিং এবং দুর্বল আনুগত্যের দিকে পরিচালিত করে।
আনুগত্য এবং গঠনযোগ্যতা
≤3T এর 180° বাঁক কর্মক্ষমতা সহ পেন্সিলের কঠোরতা 2H মান পূরণ করা উচিত। এই পরামিতিগুলি রোল-ফর্মিং এবং প্রোফাইলিং অপারেশনের সময় ক্র্যাকিং বা ডিলামিনেশন ছাড়াই আবরণটি অক্ষত থাকে তা নিশ্চিত করে।
জারা প্রতিরোধের
বহিরাগত অ্যাপ্লিকেশনের জন্য ≥500 ঘন্টা লবণের কুয়াশা প্রতিরোধের প্রয়োজন। এই পরীক্ষাটি ক্ষয়কারী পরিবেশে দীর্ঘমেয়াদী এক্সপোজারকে অনুকরণ করে এবং আবরণ সিস্টেমের প্রতিরক্ষামূলক কর্মক্ষমতাকে বৈধ করে।
আবরণ পুরুত্ব পরিমাপ পদ্ধতি
মান নিয়ন্ত্রণের জন্য আবরণ বেধের সঠিক পরিমাপ অপরিহার্য। নিম্নলিখিত সারণীতে প্রধান পরিমাপ পদ্ধতি এবং তাদের প্রয়োগগুলি সংক্ষিপ্ত করা হয়েছে।
| পদ্ধতি | নীতি | আবেদন | ধ্বংসাত্মক |
|---|---|---|---|
| ম্যাগনেটিক থিকনেস গেজ | ইলেক্ট্রোম্যাগনেটিক আনয়ন | চৌম্বকীয় স্তর (ইস্পাত) | অ-ধ্বংসাত্মক |
| ম্যাগনেটিক-এডি কারেন্ট গেজ | সম্মিলিত চৌম্বক এবং এডি কারেন্ট | চৌম্বক এবং অ-চৌম্বকীয় উভয় স্তর | অ-ধ্বংসাত্মক |
| মাইক্রোমিটার পদ্ধতি | অপসারণের আগে/পরে বেধের পার্থক্য | সমস্ত স্তরের প্রকার | ধ্বংসাত্মক |
| ধাতব মাইক্রোস্কোপি | ক্রস-সেকশন পরিমাপ | সালিসি পরীক্ষা | ধ্বংসাত্মক |
স্ট্যান্ডার্ড পরিমাপ পদ্ধতি
গ্যালভানাইজড রঙের প্রলিপ্ত কয়েলের জন্য, দস্তা স্তর এবং জৈব আবরণের মধ্যে পার্থক্য করা অপরিহার্য, কারণ স্ট্যান্ডার্ড ম্যাগনেটিক বেধ গেজগুলি মোট অ-চৌম্বকীয় স্তরের বেধ পরিমাপ করে।
- ধাপ 1 নমুনার প্রান্ত থেকে 25 মিমি-এর বেশি পাঁচটি স্থানে একটি চৌম্বকীয় বেধ গেজ ব্যবহার করে "জিঙ্ক লেয়ার লেপ" এর মোট পুরুত্ব পরিমাপ করুন।
- ধাপ 2 একটি রিমুভার ব্যবহার করে জৈব আবরণ সরান যা জিঙ্ক স্তরকে আক্রমণ করে না। দস্তা স্তরের পুরুত্ব পেতে একই স্থানে আবার পরিমাপ করুন।
- ধাপ 3 জৈব আবরণ বেধ পেতে মোট বেধ থেকে দস্তা স্তরের বেধ বিয়োগ করুন।
- স্ট্যান্ডার্ড আন্তর্জাতিক সম্মতির জন্য GB/T 13448-2019 "রঙ-কোটেড স্টিল শীট এবং স্ট্রিপগুলির জন্য পরীক্ষা পদ্ধতি" বা ISO 2178 অনুসরণ করুন।
মান নিয়ন্ত্রণ ম্যাট্রিক্স: মূল কর্মক্ষমতা সূচক
নিচের তুলনাটি রঙিন প্রলিপ্ত ইস্পাত কয়েলগুলির জন্য সমালোচনামূলক মানের পরামিতিগুলির একটি কাঠামোগত ওভারভিউ প্রদান করে।
| প্যারামিটার | অ্যাকসেপ্টেন্স স্ট্যান্ডার্ড | পরিমাপ পদ্ধতি | কর্মক্ষমতা উপর প্রভাব |
|---|---|---|---|
| আবরণ পুরুত্ব (Front) | ≥20μm | ম্যাগনেটিক গেজ / মাইক্রোমিটার | জারা সুরক্ষা, স্থায়িত্ব |
| পেন্সিল কঠোরতা | ≥2H | পেন্সিল কঠোরতা পরীক্ষা | স্ক্র্যাচ প্রতিরোধের, পরিধান |
| 180° বাঁক | ≤3T | টি-বেন্ড পরীক্ষা | গঠনযোগ্যতা, ক্র্যাকিং প্রতিরোধের |
| প্রভাব প্রতিরোধ | ≥9জে | প্রভাব পরীক্ষা | হ্যান্ডলিং স্থায়িত্ব |
| লবণ কুয়াশা প্রতিরোধের | ≥500 ঘন্টা | লবণ স্প্রে চেম্বার | দীর্ঘমেয়াদী জারা সুরক্ষা |
| রঙের পার্থক্য | <3ΔE | স্পেকট্রোফটোমিটার | নান্দনিক ধারাবাহিকতা |
| 60° গ্লস | >60 | গ্লস মিটার | চাক্ষুষ চেহারা |
ইন-প্রসেস কোয়ালিটি কন্ট্রোল
উত্পাদনের সময়, কঠোরভাবে প্রক্রিয়াজাত মান নিয়ন্ত্রণ ব্যবস্থাগুলি সম্ভাব্য সমস্যাগুলি অবিলম্বে সনাক্ত করে এবং সংশোধন করে। মূল নিয়ন্ত্রণ পয়েন্ট অন্তর্ভুক্ত:
- আবরণ আবেদন অ-ধ্বংসাত্মক পরীক্ষার পদ্ধতি ব্যবহার করে আবরণ বেধ ক্রমাগত নিরীক্ষণ করা হয়। আবরণের গতি এবং তাপমাত্রা উভয়ই নিয়ন্ত্রিত হয়, কারণ অনুপযুক্ত তাপমাত্রার ফলে দুর্বল শারীরিক বৈশিষ্ট্য সহ আবরণ হতে পারে।
- পৃষ্ঠ পরিদর্শন ভিজ্যুয়াল পরিদর্শনগুলি স্ক্র্যাচ, ডেন্ট বা পিনহোলের মতো পৃষ্ঠের ত্রুটিগুলি সনাক্ত করে। ক্যামেরা এবং সেন্সর ব্যবহার করে স্বয়ংক্রিয় পরিদর্শন ব্যবস্থা এমনকি ক্ষুদ্রতম অনিয়ম সনাক্ত করতে উচ্চ গতিতে পৃষ্ঠ স্ক্যান করে।
- আনুগত্য পরীক্ষা ক্রস-কাট এবং প্রভাব পরীক্ষাগুলি আবরণ এবং সাবস্ট্রেটের মধ্যে বন্ধনের শক্তি যাচাই করে, যাতে লেপটি গঠনের ক্রিয়াকলাপের সময় অক্ষত থাকে।
সাধারণ পৃষ্ঠের ত্রুটি এবং প্রতিরোধ
পৃষ্ঠের ত্রুটিগুলি রঙের প্রলিপ্ত ইস্পাত কয়েলের চেহারা এবং কার্যকারিতা উভয়কেই প্রভাবিত করতে পারে। সাধারণ ত্রুটি সম্পর্কে সচেতনতা সক্রিয় প্রতিরোধ সক্ষম করে।
- আঁচড় প্রক্রিয়াকরণের সময় অনুপযুক্ত হ্যান্ডলিং বা ধারালো বস্তুর সাথে যোগাযোগের কারণে ঘটে। সাবধানে হ্যান্ডলিং এবং প্রতিরক্ষামূলক উপকরণ ব্যবহার করে প্রতিরোধ করুন।
- পিনহোলস আবরণে ক্ষুদ্র ছিদ্র যা সাবস্ট্রেটকে ক্ষয়ের জন্য উন্মুক্ত করে। ধারাবাহিক আবরণ প্রয়োগ এবং সঠিক নিরাময়ের মাধ্যমে নিয়ন্ত্রিত।
- কমলার খোসা অনুপযুক্ত আবরণ প্রবাহ বা নিরাময় অবস্থার কারণে অসম পৃষ্ঠের টেক্সচার। অপ্টিমাইজড লেপ গঠন এবং প্রক্রিয়া পরামিতি মাধ্যমে নিয়ন্ত্রিত.
- রঙের পার্থক্য ব্যাচের মধ্যে বা একক কয়েলের মধ্যে রঙের তারতম্য। সুনির্দিষ্ট রঙ্গক বিচ্ছুরণ এবং রঙ ম্যাচিং সিস্টেমের মাধ্যমে নিয়ন্ত্রিত।
স্টোরেজ এবং হ্যান্ডলিং প্রয়োজনীয়তা
উৎপাদনের পর রঙিন প্রলিপ্ত স্টিলের কয়েলের গুণমান বজায় রাখার জন্য যথাযথ স্টোরেজ অপরিহার্য। অনুপযুক্ত স্টোরেজ আবরণের ক্ষতি, মরিচা এবং খোসা ছাড়তে পারে।
- পরিবেশ 70% এর নিচে আর্দ্রতা এবং 5°C এবং 40°C এর মধ্যে তাপমাত্রা সহ শুষ্ক, ভাল-বাতাসবাহী এলাকায় সংরক্ষণ করুন। চরম তাপমাত্রার ওঠানামা এড়িয়ে চলুন যা ঘনীভূত হতে পারে।
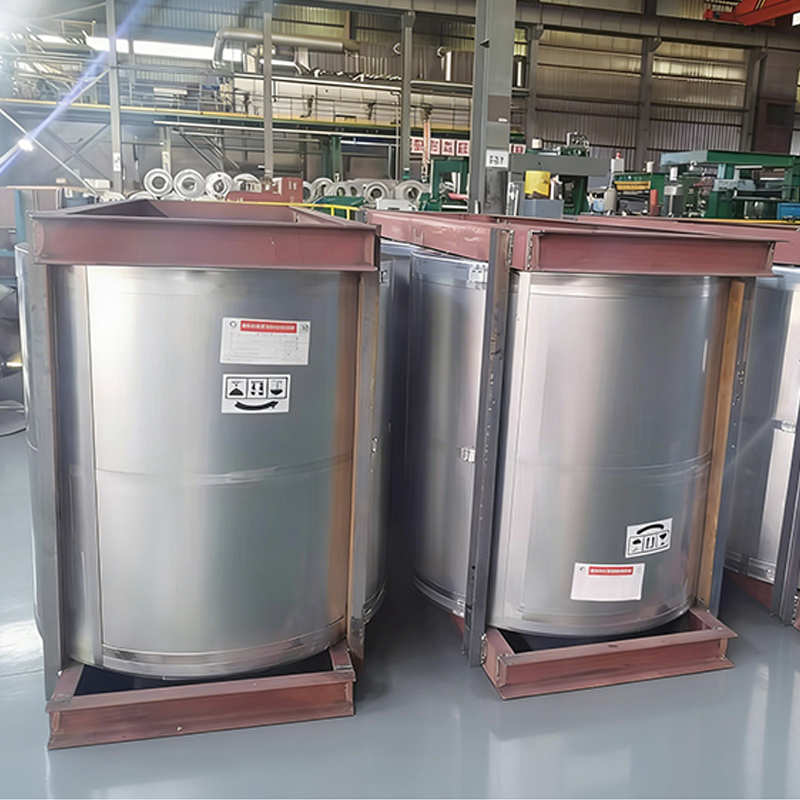
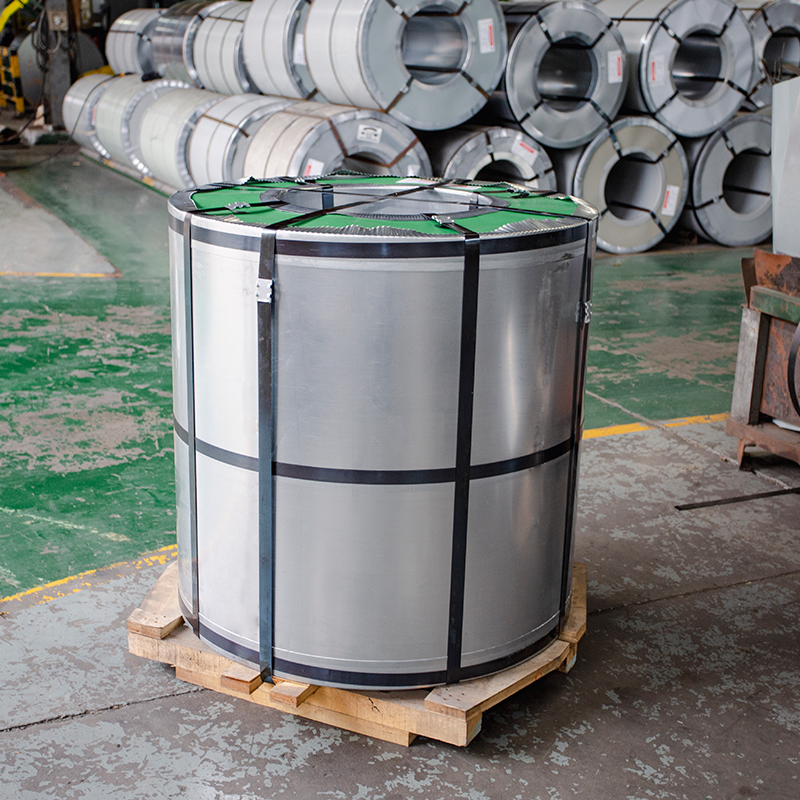
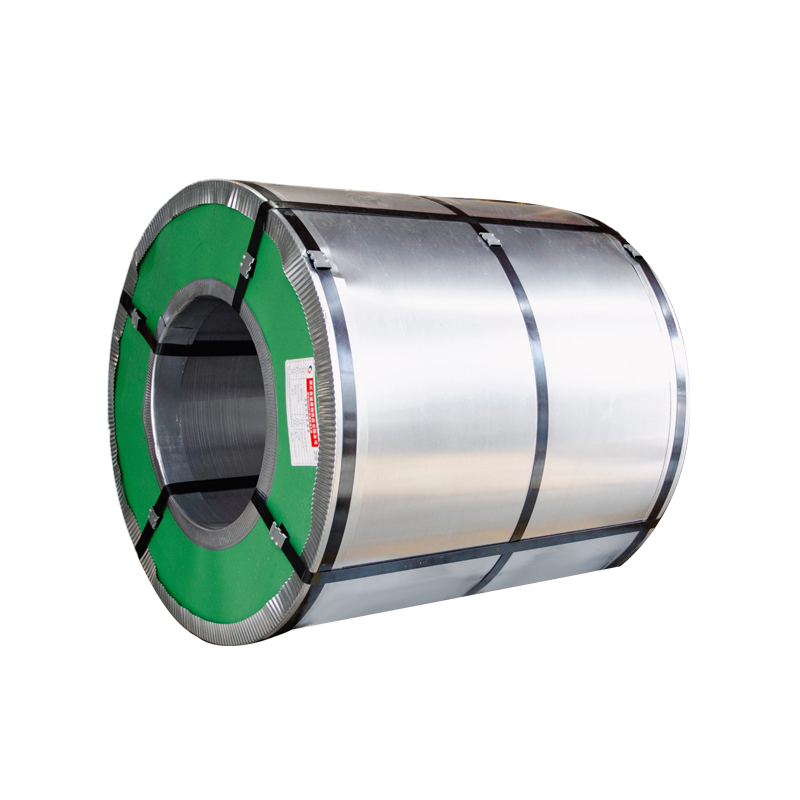
- পজিশনিং কয়েলগুলি অবশ্যই উল্লম্বভাবে (দাঁড়িয়ে) নির্দিষ্ট কাঠের বা প্লাস্টিকের স্যাডলে সংরক্ষণ করতে হবে। কয়েলের নীচের অংশটি মাটি থেকে কমপক্ষে 10 সেমি উপরে হওয়া উচিত।
- স্ট্যাকিং স্ট্যাকিংকে সর্বোচ্চ ৩টি স্তরে সীমাবদ্ধ করুন। সমানভাবে চাপ বিতরণ করতে স্তরগুলির মধ্যে শুকনো, পরিষ্কার কাঠের প্যাড ব্যবহার করুন। সংলগ্ন কয়েলগুলির মধ্যে কমপক্ষে 10 সেমি ব্যবধান বজায় রাখুন।
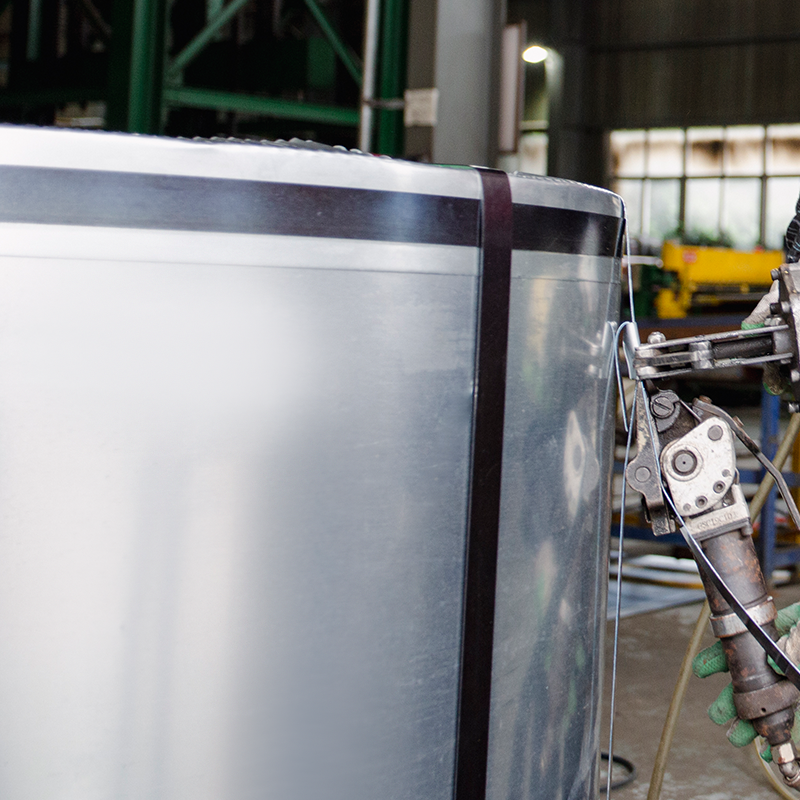
- হ্যান্ডলিং ডেডিকেটেড কয়েল ফর্কলিফ্ট বা সি-হুক ব্যবহার করুন। উত্তোলনের জন্য তারের দড়ি ব্যবহার করবেন না, কারণ এটি কুণ্ডলীকে বিকৃত করতে পারে এবং আবরণের ক্ষতি করতে পারে।
- মূল প্যাকেজিং স্টোরেজের সময় আসল প্যাকেজিং অক্ষত রাখুন। যদি প্যাকেজিং পরিদর্শনের জন্য খোলা হয়, অবিলম্বে এটি পুনরুদ্ধার করুন।
উপসংহার
জন্য মান নিয়ন্ত্রণ রঙ লেপা ইস্পাত কুণ্ডলীs সাবস্ট্রেট নির্বাচন, আবরণ প্রয়োগ, পৃষ্ঠ পরিদর্শন এবং সঠিক স্টোরেজ বিস্তৃত একটি ব্যাপক প্রক্রিয়া। মূল মানের পরামিতিগুলির মধ্যে আবরণের পুরুত্ব (≥20μm), আনুগত্য (2H পেন্সিল কঠোরতা), গঠনযোগ্যতা (≤3T বাঁক), এবং জারা প্রতিরোধের (≥500h লবণ কুয়াশা) অন্তর্ভুক্ত রয়েছে।
চৌম্বকীয় বেধ গেজ, মাইক্রোমিটার পদ্ধতি বা ধাতব মাইক্রোস্কোপি ব্যবহার করে সঠিক পরিমাপ সামঞ্জস্যপূর্ণ গুণমান নিশ্চিত করে। ইন-প্রসেস পরিদর্শন সিস্টেমগুলি প্রাথমিক ত্রুটিগুলি সনাক্ত করে, যখন সঠিক স্টোরেজ এবং হ্যান্ডলিং উত্পাদনের পরে ক্ষতি প্রতিরোধ করে। যখন সমস্ত মান নিয়ন্ত্রণের উপাদানগুলি সঠিকভাবে প্রয়োগ করা হয়, তখন নির্বাচিত আবরণ সিস্টেমের উপর নির্ভর করে 7-25 বছরের পরিষেবা জীবন সহ রঙিন প্রলিপ্ত স্টিলের কয়েলগুলি নির্ভরযোগ্য কার্যক্ষমতা প্রদান করে।
প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী
বহিরাগত অ্যাপ্লিকেশনগুলির জন্য ন্যূনতম সামনের আবরণ বেধ 20μm, প্রাইমার (≥5μm) এবং টপকোট (≥15μm) সমন্বিত। অপর্যাপ্ত বেধ জারা সুরক্ষা এবং পরিষেবা জীবন আপস করে।
আবরণের বেধ অ-ধ্বংসাত্মক পদ্ধতি (চৌম্বকীয় বেধ গেজ, চৌম্বক-এডি কারেন্ট গেজ) বা ধ্বংসাত্মক পদ্ধতি (মাইক্রোমিটার, ধাতব মাইক্রোস্কোপি) ব্যবহার করে পরিমাপ করা যেতে পারে। গ্যালভানাইজড কয়েলের জন্য, দস্তা স্তর এবং জৈব আবরণ আলাদাভাবে পরিমাপ করা আবশ্যক।
70% এর নিচে আপেক্ষিক আর্দ্রতা সহ প্রস্তাবিত স্টোরেজ তাপমাত্রার পরিসীমা 5°C থেকে 40°C। চরম তাপমাত্রার ওঠানামা এড়িয়ে চলুন যা ঘনীভূত হতে পারে এবং আবরণের ক্ষতি করতে পারে।
রঙিন প্রলিপ্ত স্টিলের কয়েলগুলি অবশ্যই উল্লম্বভাবে (দাঁড়িয়ে) সংরক্ষণ করা উচিত কারণ অনুভূমিক সঞ্চয়স্থান বিকৃতি, কয়েল ধসে এবং আবরণের ক্ষতির কারণ হতে পারে। উল্লম্ব স্টোরেজ আবরণ ক্ষতিকারক চাপ স্ট্যাকিং ঝুঁকি কমায়.
স্ট্যাকিং should be limited to a maximum of 3 layers. Each layer should use dry, clean wooden pads to distribute pressure evenly and prevent coating damage. Adjacent coils should be separated by at least 10cm.
চীনে প্রাথমিক মান হল GB/T 13448-2019 "রঙ-কোটেড স্টিল শীট এবং স্ট্রিপগুলির জন্য পরীক্ষা পদ্ধতি।" আন্তর্জাতিক মানগুলির মধ্যে রয়েছে পুরুত্ব পরিমাপ এবং কর্মক্ষমতা পরীক্ষার জন্য ISO 2178 এবং ASTM মান।
আবরণ একটি উল্লেখযোগ্য উত্পাদন খরচ। লেপ পুরুত্বের প্রতিটি মাইক্রন বড় আকারের নির্মাতাদের জন্য প্রায় $1 মিলিয়ন উপাদান খরচ প্রতিনিধিত্ব করে। সুনির্দিষ্ট বেধ নিয়ন্ত্রণ গুণমান বজায় রাখার সময় উল্লেখযোগ্য খরচ বাঁচাতে পারে।
বহিরাগত অ্যাপ্লিকেশনের জন্য, কমপক্ষে 500 ঘন্টা লবণের কুয়াশা প্রতিরোধের প্রয়োজন। এই পরীক্ষাটি উপকূলীয় বা শিল্প অঞ্চলের মতো ক্ষয়কারী পরিবেশে ইস্পাত স্তর রক্ষা করার জন্য আবরণের ক্ষমতা যাচাই করে৷